
GZone Factory
Gyártástervező és lejelentő rendszer bútorgyárnak: munkaszámok CSV-importja, alkatrészenkénti munkaterv, kapacitásnaptár több mint 20 munkaállomásra, vonalkódos lejelentő képernyők és élő gépállapot.
A kihívás
A GZone Factory egy bútorgyár full-stack gyártástervező és lejelentő rendszere. Átveszi a gyár vállalatirányítási rendszeréből exportált alkatrészeket és munkaszámokat, minden alkatrészhez munkatervet rendel a gépeken át, a határidőből visszafelé ütemezi a munkát, a gépkezelők pedig a munkaállomásuk képernyőjén jelentik le az elkészült darabokat.
Egy bútorrendelés több ezer alkatrészre bomlik, és minden alkatrész más gépsoron megy végig: szabás, élzárás, fúrás, CNC. Kézi tervezés mellett a gyárban:
- Nem látszott, mennyi munka van egy-egy gépre beütemezve az adott napon
- Ugyanannak a munkaszámnak az alkatrészei más-más napra kerültek szabásra, pedig együtt kell átmenniük a fűrészen
- Egy határidő-módosítás után minden érintett alkatrészt kézzel kellett átütemezni
- Nem volt megbízható nyilvántartás arról, mi készült el ténylegesen az egyes gépeken
- A vezetőknek körbe kellett járniuk az üzemet, hogy lássák, melyik gép dolgozik és melyik áll
A megoldás
Egyetlen rendszer az ERP-exporttól az utolsó gépig. A tervezők napra lebontva látják minden munkaállomás terhelését, és egy kattintással át tudják helyezni a munkát; a gépkezelők beolvassák az alkatrészt, beírják a mennyiséget és lejelentik; a vezetők élőben követik az üzemet.
Adatimport
- Késztermékek és alkatrészeik CSV-importja, fájlonként 20-30 ezer sorral
- Mindent vagy semmit elven működik: vagy a teljes fájl bekerül, vagy semmi
- A munkaterveket háttérfolyamatok építik fel az importált adatokból, 1000 soros adagokban
- A folyamatok újrafuttathatók, ismétléskor sem keletkezik duplikáció
Munkaterv szerkesztő
- Minden alkatrésznek saját munkaállomás-lánca van, gépcsoportonként színezett címkékkel
- Az azonos alkatrészek csoportosítva, egyszerre szerkeszthetők
- Tömeges munkaállomás-csere a kijelölt alkatrészeken
- Állítható oszlopok, keresés és rendezés minden mezőre
Tervezőnaptár
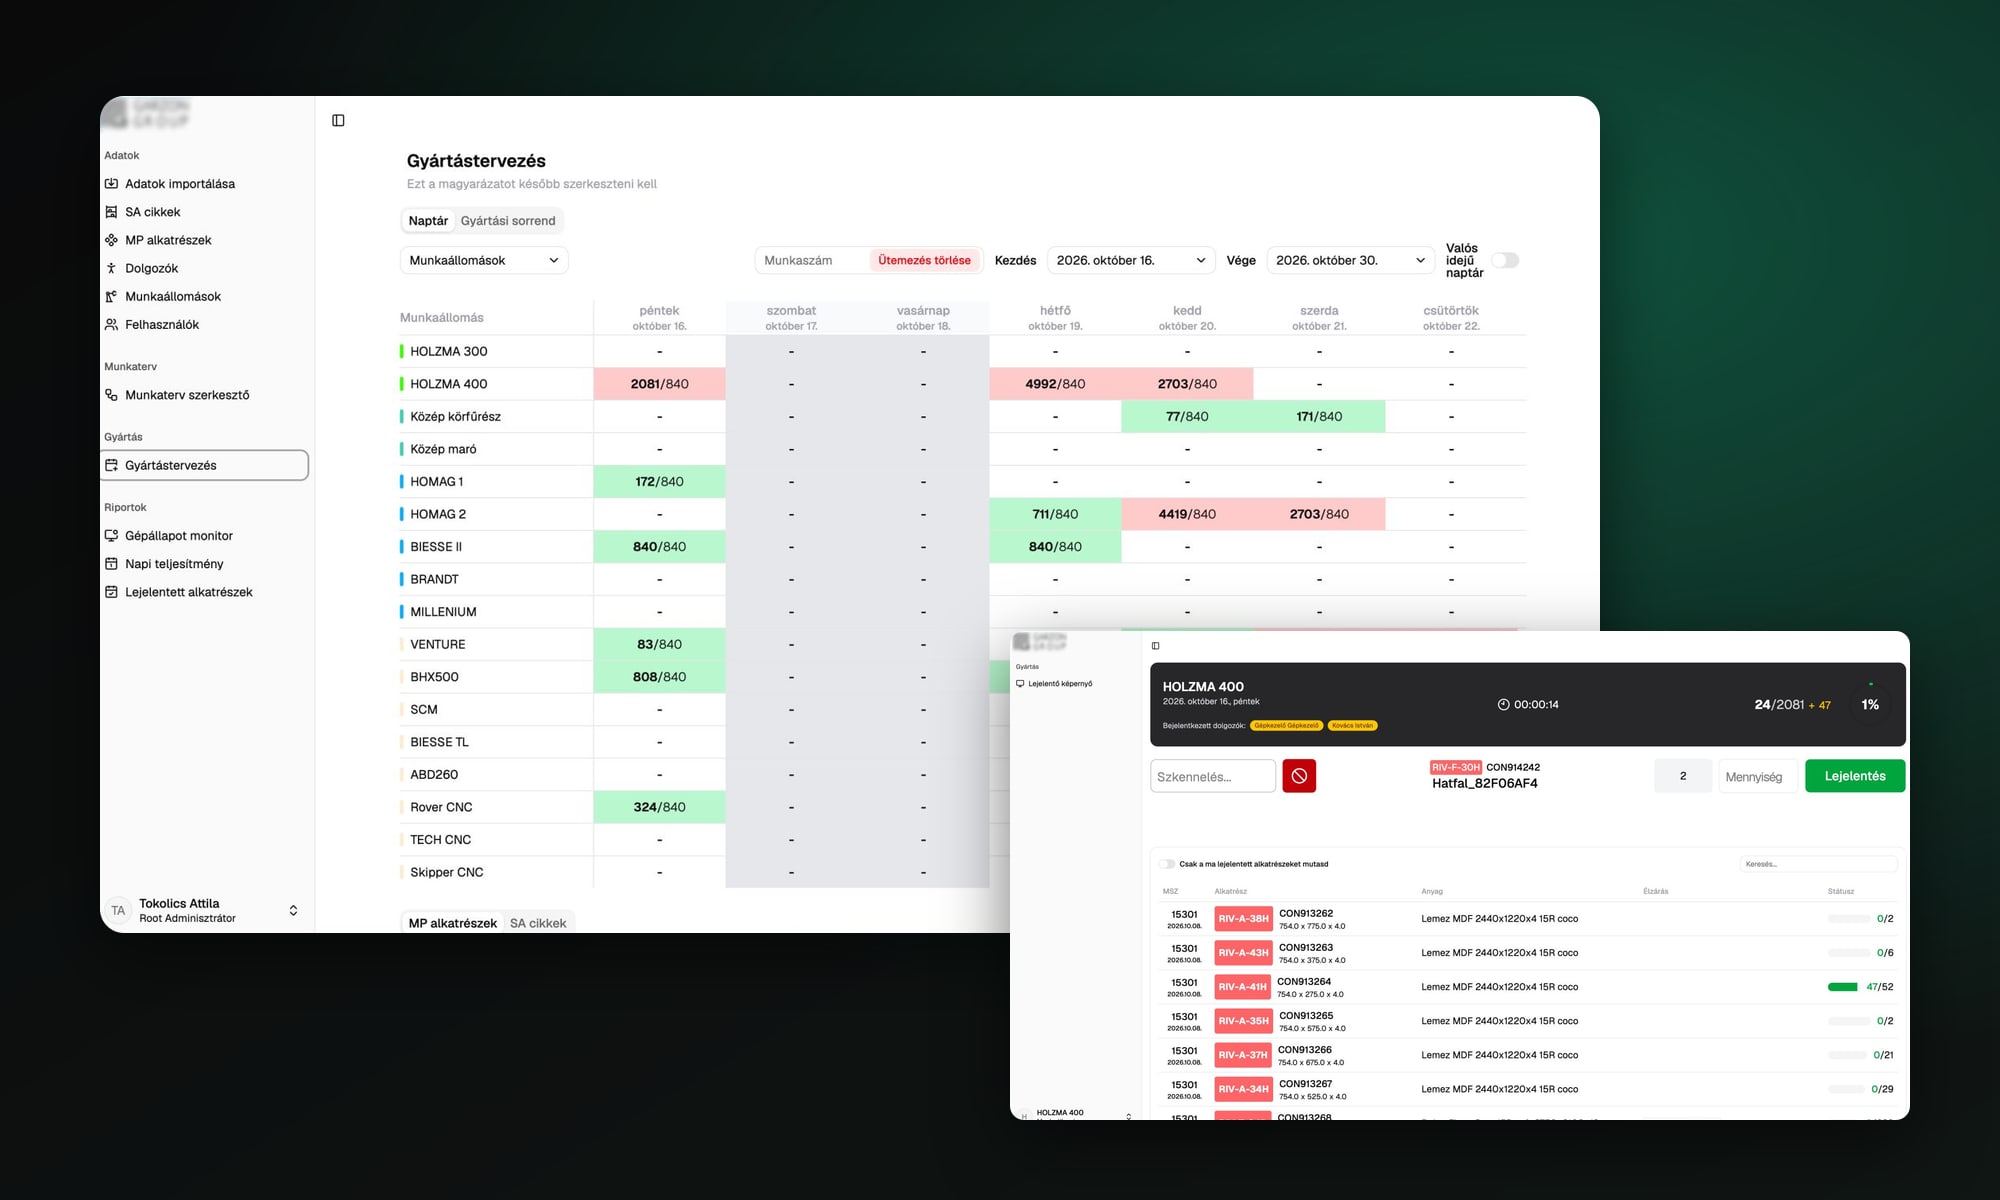
- Munkaállomás és nap szerinti rács, amely a tervezett mennyiséget a napi kapacitáshoz méri: zöld, ha belefér, piros, ha túl van terhelve
- Visszafelé ütemezés az alkatrész határidejétől munkanapokban, a hétvégék kihagyásával
- Egy munkaszám minden alkatrésze ugyanazon a napon kerül szabásra, utána mindegyik a saját munkatervét követi
- Az alkatrész áttehető másik napra vagy ugyanazon gépcsoport másik gépére, igény szerint a későbbi lépések újraszámolásával
- Határidő-módosításkor a teljes munkaszám egy tranzakcióban újratervezhető
- Az újratervezés a már elkészült munkához soha nem nyúl
Gyártási sorrend
- Munkaállomásonkénti napi sorrend egymásra épülő rendezési feltételekből: darabszám, hosszúság, szín és továbbiak
- A feltételek sorrendje és iránya módosítható, az eredmény azonnal látszik
- A kézi sorrend az automatikus fölött megmarad
Lejelentő képernyő
- Minden gép saját fiókkal lép be, és csak a saját feladatait látja
- A dolgozók bejelentkeznek, vonalkódot olvasnak vagy kiválasztják az alkatrészt, megadják a mennyiséget és lejelentik
- A fejlécben látszik a napi haladás, a futó időmérő és a bejelentkezett dolgozók
- A feladatlista elmaradt, mai és következő munkákra tagolódik
- A beépített PDF-néző megnyitja az alkatrész rajzát
Élő monitor és riportok
- Gépállapot monitor: gyárt, várakozik vagy szabad, az aktuális alkatrésszel, az eltelt idővel és a dolgozókkal
- Napi teljesítmény gépcsoportonként és gépenként, az elkészült és az ütemezett mennyiség összevetésével
- Lejelentett alkatrészek listája szűrőkkel
Platform
- Szerepkör alapú jogosultságkezelés CASL-lel adminisztrátoroknak, tervezőknek és munkaállomás-fiókoknak
- Az API és a frontend közös csomagból használja a validációs sémákat
- Minden nap alapú számítás a gyár időzónájában fut, bárhol is van a szerver
- Válasz-gyorsítótár Valkey-n, célzott érvénytelenítéssel
- Telepítés AWS CodePipeline, CodeBuild és CodeDeploy segítségével
A rendszer méretei
A tervezés, a lejelentés és a követés ugyanabból az adatból dolgozik, az ERP-exporttól az utolsó gépig.
A tervező egy pillantással látja, mely gépek vannak túlterhelve, és még időben át tudja helyezni a munkát. Egy munkaszám alkatrészei ugyanazon a napon érnek a fűrészhez. A gépkezelők a gépnél jelentik le, ami elkészült, így a napi teljesítmény és a gépállapot képernyői azt mutatják, ami az üzemben valóban történik.